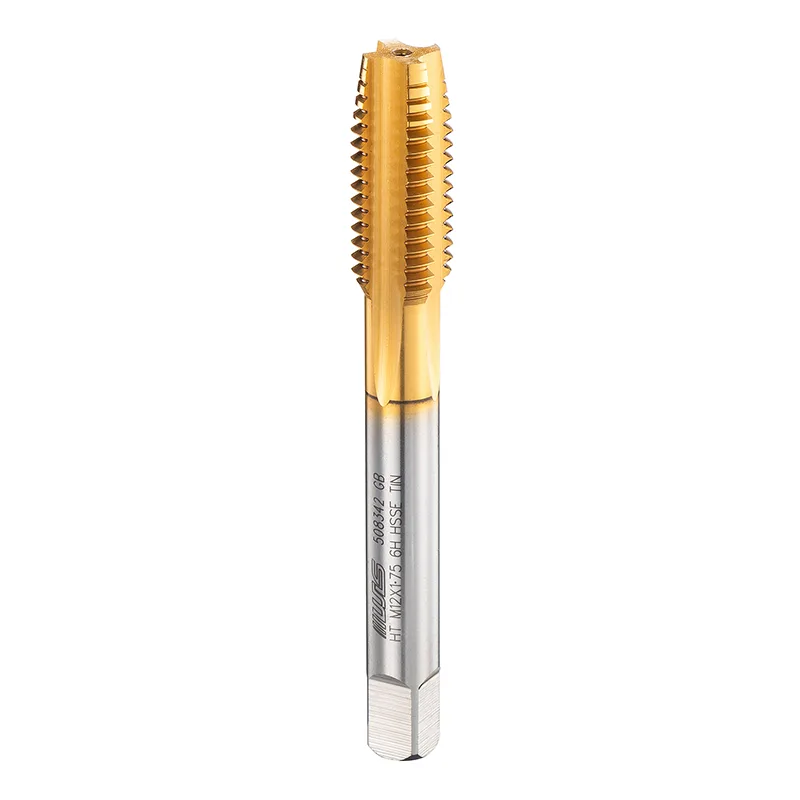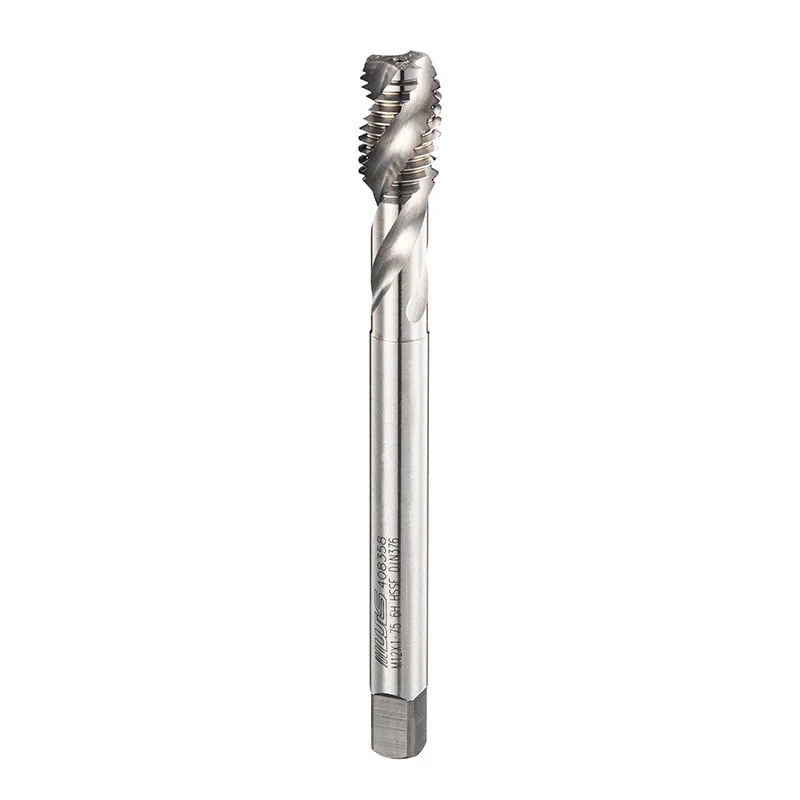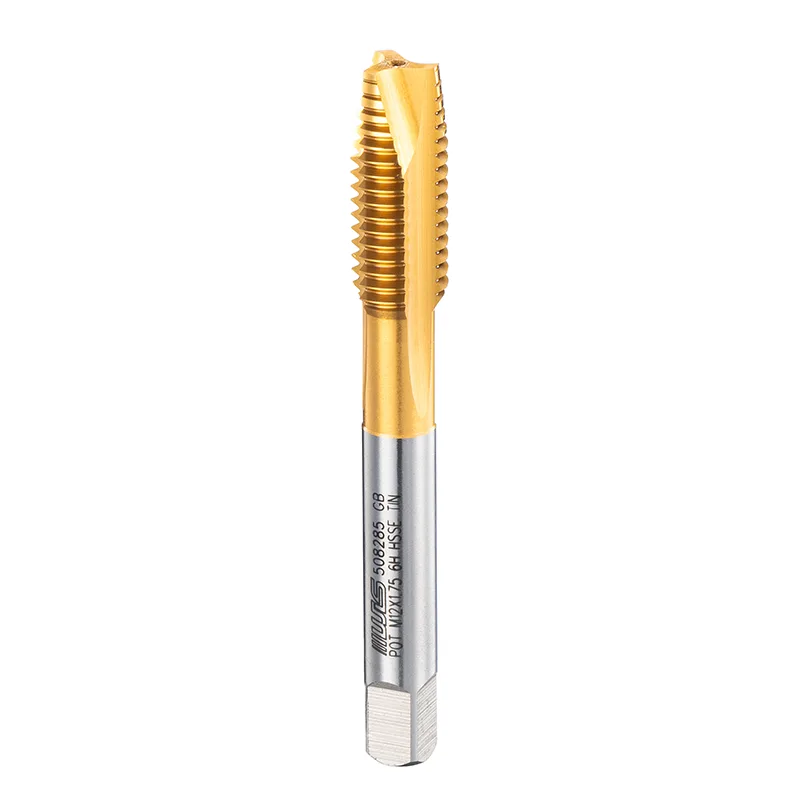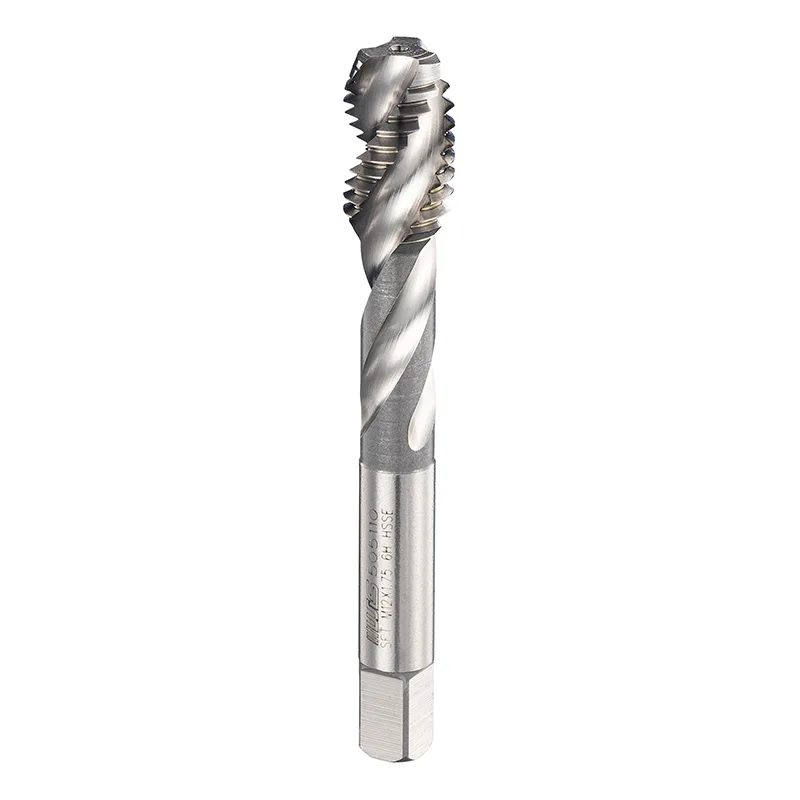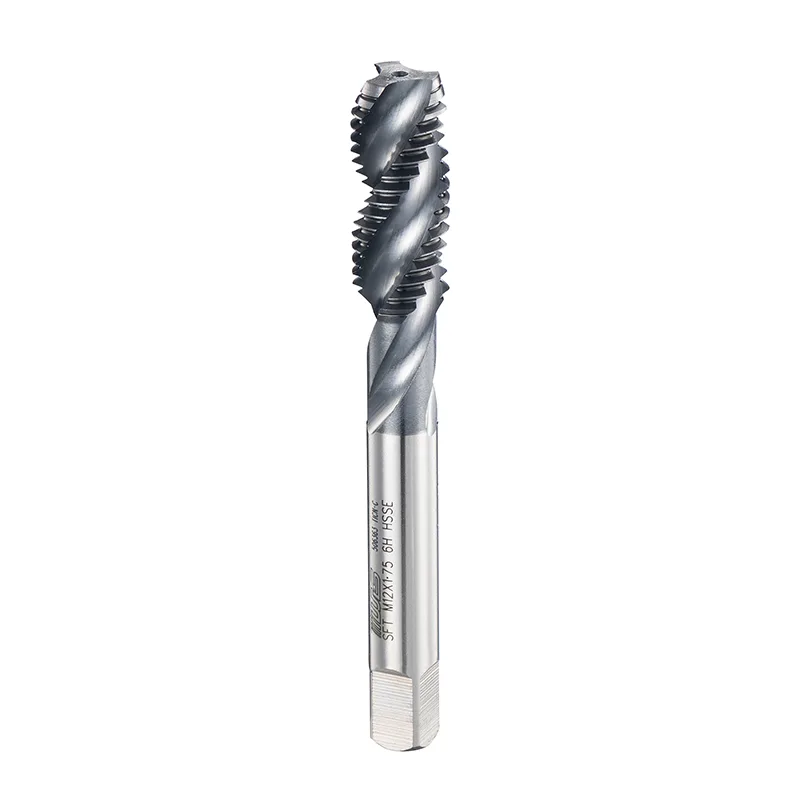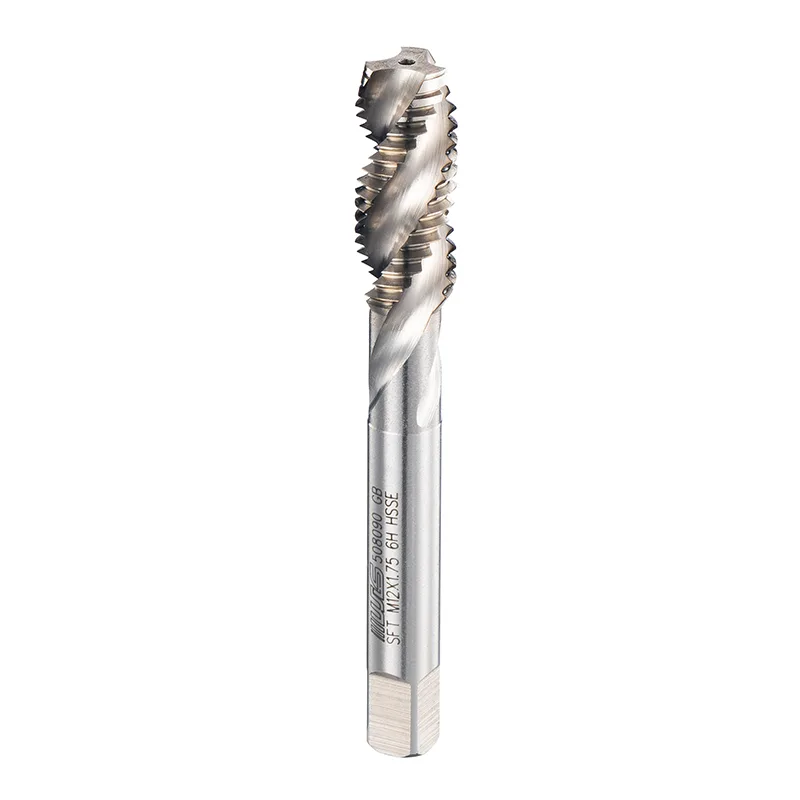
Bagaimana Keran Seruling Spiral DIN Tanpa Lapisan Mengurangi Biaya Perkakas di Manufaktur
Biaya perkakas melampaui harga alat pemotong. Penggantian yang sering, keran yang rusak, komponen yang ditolak, dan waktu henti mesin semuanya meningkatkan biaya produksi suku cadang berulir. Ketika bengkel CNC mencari metode produksi yang lebih efisien,Keran Seruling Spiral DIN Tanpa Lapisanmenawarkan perspektif yang berguna tentang bagaimana pemilihan alat mempengaruhi biaya produksi.
Pertimbangan utamanya bukan sekadar apakah keran mempunyai lapisan. Geometri, kinerja pemotongan, dan masa pakainya memengaruhi biaya produksi benang yang dapat diterima.
Mengapa Biaya Threading Sering Diabaikan
Penyadapan hanya menempati sebagian kecil dari banyak siklus pemesinan, namun cacat pada tahap ini dapat membahayakan keseluruhan komponen. Benang internal yang rusak mungkin memerlukan pengerjaan ulang atau menyebabkan penolakan. Keran yang rusak di dalam benda kerja juga dapat mengganggu produksi dan mempersulit pemulihan komponen.
Sumber biaya tambahan yang umum mencakup keausan pahat yang prematur, torsi pemotongan yang berlebihan, persiapan lubang yang buruk, penggantian pahat yang sering, dan kualitas ulir yang tidak konsisten. Untuk mengatasi masalah ini memerlukan pemeriksaan proses threading secara keseluruhan daripada hanya berfokus pada harga alat saja.
Bagaimana Desain Seruling Spiral Mempengaruhi Efisiensi Produksi
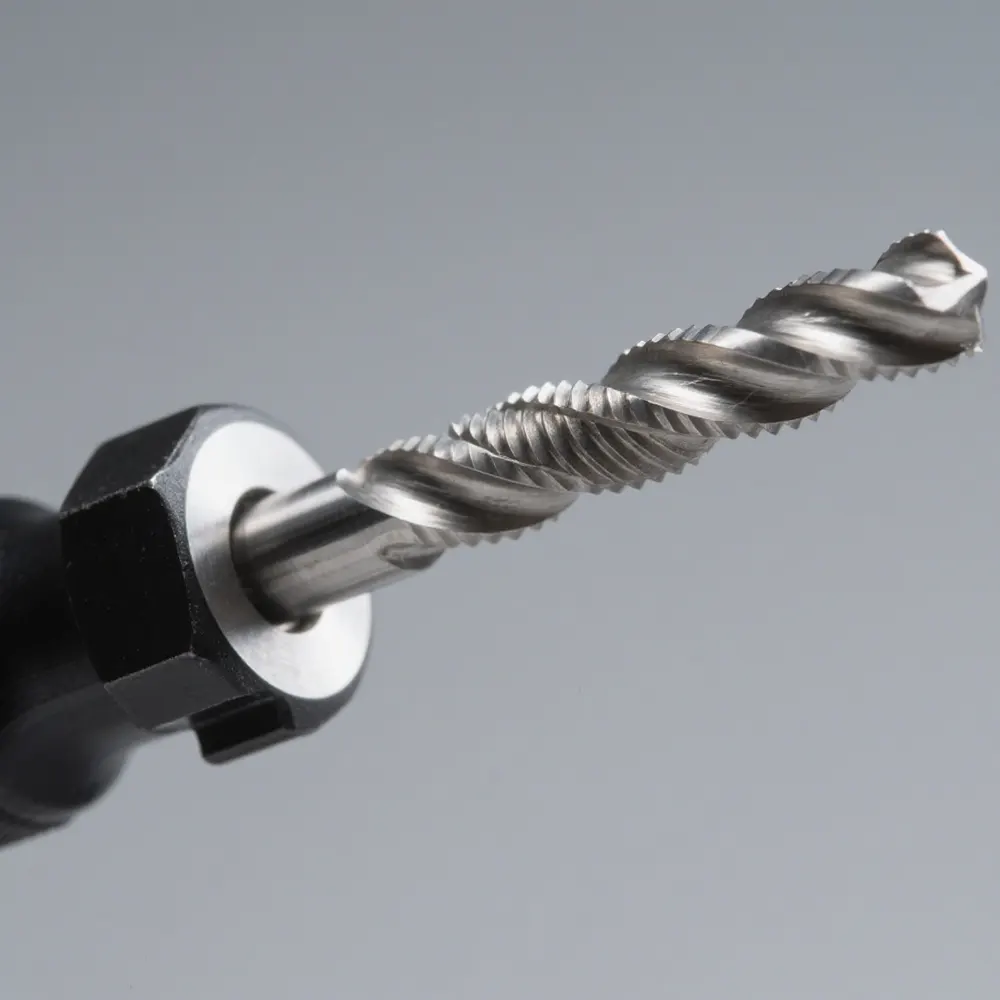
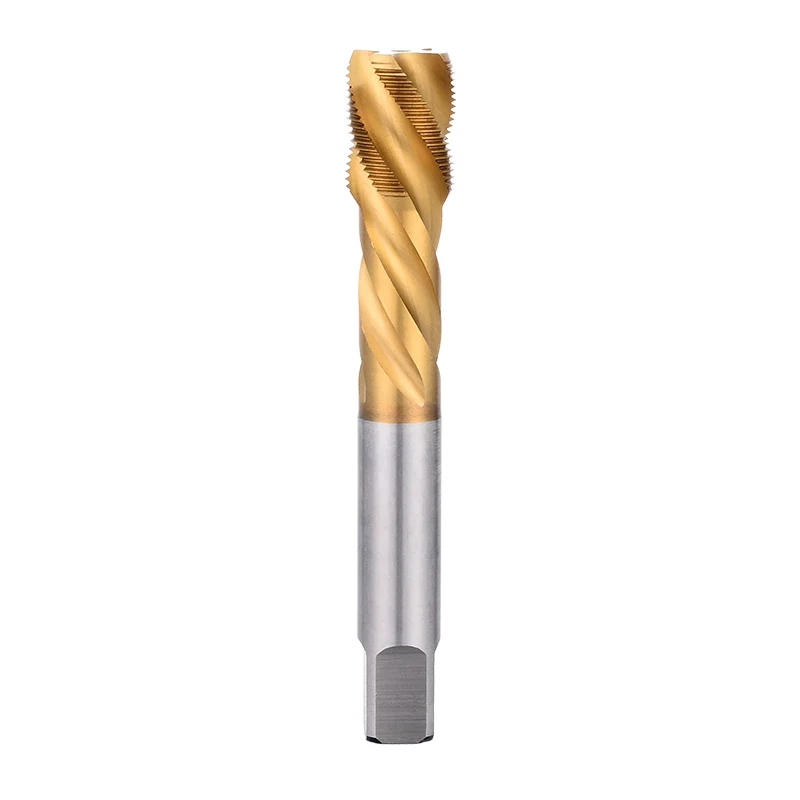
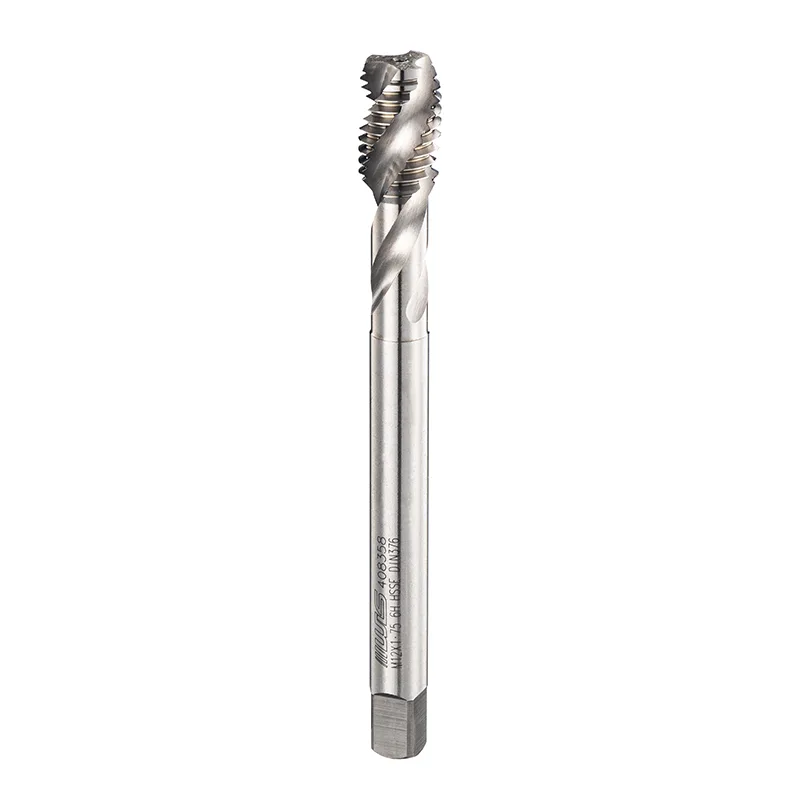
Keran seruling spiral memiliki alur heliks yang membantu mengarahkan serpihan menjauh dari area pemotongan. Desain ini sangat berguna dalam banyak operasi lubang buta, dimana chip tidak dapat keluar melalui sisi berlawanan dari benda kerja.
Evakuasi chip yang buruk dapat meningkatkan resistensi pemotongan, merusak permukaan benang, dan berkontribusi terhadap kerusakan keran. Geometri seruling spiral yang sesuai membantu mengatur pergerakan chip dan mendukung pembentukan benang yang konsisten.
Manfaat produksi berasal dari pengurangan gangguan yang dapat dihindari dan menjaga kualitas benang yang dapat diterima. Sifat material, geometri seruling, kedalaman lubang, pelumasan, dan parameter pemotongan semuanya mempengaruhi hasil akhir.
Apakah Keran Tanpa Lapisan Menawarkan Keunggulan Biaya?
Pelapisan dapat meningkatkan ketahanan aus dan mengurangi gesekan pada aplikasi pemesinan tertentu. Namun, tidak setiap operasi memerlukan perawatan permukaan yang sama.
Keran yang tidak dilapisi cocok untuk aplikasi di mana substrat pahat, kualitas mutakhir, dan kondisi pemesinan memberikan kinerja yang diperlukan tanpa lapisan tambahan. Daya tarik ekonominya terletak pada penyesuaian alat dengan pekerjaannya dibandingkan membayar fitur yang menawarkan nilai terbatas dalam operasi tertentu.
Perbedaan antara harga pembelian dan biaya operasional adalah penting. Keran dengan harga lebih rendah mungkin memerlukan penggantian lebih sering, sedangkan keran berlapis mungkin memberikan penghematan yang lebih baik dalam aplikasi yang memanfaatkan karakteristik keausannya.
Keran Seruling Spiral DIN Tanpa Lapisanoleh karena itu harus dievaluasi berdasarkan kinerjanya dalam aplikasi yang dimaksudkan, termasuk umur pahat, keakuratan ulir, dan konsistensi produksi.
Membandingkan Harga Alat Dengan Total Biaya Operasional
Perbandingan praktisnya mempertimbangkan seluruh biaya produksi benang yang dapat diterima.
| Faktor Biaya | Apa yang Harus Diukur | Dampak terhadap Produksi |
|---|---|---|
| Pembelian alat | Biaya per ketukan | Pengeluaran perkakas langsung |
| Kehidupan alat | Lubang yang dapat diterima per ketukan | Frekuensi penggantian |
| Perubahan alat | Waktu pergantian | Waktu mesin yang tersedia |
| Ketuk kerusakan | Frekuensi kegagalan dan waktu pemulihan | Waktu henti dan potensi kerusakan |
| Thread ditolak | Komponen rusak setiap kali dijalankan | Pengerjaan ulang dan kerugian material |
| Inspeksi | Waktu yang dihabiskan untuk memeriksa thread | Biaya overhead produksi |
| Waktu siklus | Waktu per komponen yang diselesaikan | Throughput keseluruhan |
Perbandingan harus menggunakan material yang setara, spesifikasi ulir, kedalaman lubang, dan kondisi pemesinan untuk menghasilkan hasil yang bermakna.
Menghitung Biaya Per Thread yang Dapat Diterima
Pertimbangkan operasi hipotetis yang menghasilkan 10.000 lubang berulir. Jika satu keran menghasilkan 500 lubang yang dapat diterima, dibutuhkan sekitar 20 keran. Jika lubang lain menghasilkan 800 lubang yang dapat diterima pada kondisi yang setara, dibutuhkan sekitar 13 ketukan.
Itu berarti tujuh ketukan lebih sedikit selama proses produksi. Apakah opsi kedua memberikan penghematan keseluruhan yang lebih besar bergantung pada harga alat, waktu pemesinan, kerusakan, hasil inspeksi, dan tingkat penolakan.
Pengukuran praktisnya adalah:
Biaya per lubang ulir yang dapat diterima = Total biaya pemasangan ulir Jumlah lubang ulir yang dapat diterima
Total biaya threading mencakup konsumsi alat, alokasi waktu mesin, tenaga kerja, pengerjaan ulang, dan sisa yang terkait dengan pengoperasian.
Perhitungan ini memberikan tim produksi perbandingan yang lebih jelas dibandingkan harga satuan saja.
Kompatibilitas Material Menentukan Kinerja Alat
Bahan yang berbeda menciptakan kondisi pemotongan yang berbeda, yang secara langsung memengaruhi keausan tap dan kualitas benang.
Baja karbon memerlukan perhatian pada beban pemotongan dan kontrol chip. Baja tahan karat dapat menghasilkan ketahanan pemotongan yang tinggi dan tantangan pengerasan kerja. Paduan aluminium dapat menimbulkan masalah pembentukan chip dan adhesi material, sedangkan besi cor umumnya menghasilkan karakteristik chip yang berbeda.
Perbedaan ini mempengaruhi geometri pahat, parameter pemotongan, dan kebutuhan pelumasan. Penyiapan yang berkinerja baik pada satu material mungkin memerlukan penyesuaian pada material lainnya.
Untuk operasi lubang buta, kedalaman lubang dan evakuasi chip sangat penting karena ruang yang tersedia untuk chip terbatas. Menyesuaikan keran dengan benda kerja dan persyaratan benang membantu mencegah keausan dan cacat pemesinan yang dapat dihindari.
Empat Cara Mengontrol Biaya Threading
1. Verifikasi Diameter Lubang Pilot
Lubang pilot yang berukuran terlalu kecil akan meningkatkan jumlah material yang harus dikeluarkan oleh keran, sehingga meningkatkan torsi pemotongan dan berpotensi mempercepat keausan. Lubang yang terlalu besar mengurangi pengikatan benang. Memeriksa diameter pengeboran sebelum mengetuk membantu mencegah kedua masalah tersebut.
2. Standarisasi Kondisi Pemotongan
Kecepatan penyadapan, sinkronisasi pengumpanan, pelumasan, dan penyaluran cairan pendingin mempengaruhi kinerja pemotongan. Parameter pemesinan yang terdokumentasi mengurangi penyesuaian yang tidak perlu dan membuat hasil produksi lebih mudah direproduksi.
3. Pantau Keausan Alat dan Kualitas Benang
Umur pahat harus diukur bersamaan dengan dimensi ulir, hasil pengukuran, dan kondisi permukaan. Inspeksi yang konsisten membantu mengidentifikasi keausan sebelum menyebabkan cacat yang meluas atau kegagalan alat yang tidak terduga.
4. Lacak Hasil Produksi
Mencatat konsumsi alat, penghentian mesin, benang yang ditolak, dan interval penggantian menunjukkan dari mana biaya berasal. Catatan ini juga membantu membedakan masalah terkait alat dengan masalah mesin atau persiapan lubang yang salah.
Mengapa Standardisasi Penting dalam Manufaktur CNC
Bengkel CNC sering kali memproses berbagai jenis komponen, sehingga membuat prosedur penyetelan berulang menjadi semakin berharga. Spesifikasi pahat yang terstandarisasi, program pemesinan, dan metode inspeksi mengurangi ketergantungan pada penyesuaian individual.
Prosedur penyadapan yang terdokumentasi dapat mengidentifikasi alat yang sesuai untuk bahan umum dan ukuran benang. Ketika komponen baru memasuki produksi, catatan ini memberikan titik awal untuk memilih dan memvalidasi proses.
Pendekatan ini relevan untuk komponen otomotif, cetakan, peralatan elektronik, suku cadang yang berhubungan dengan ruang angkasa, dan mesin energi baru, di mana akurasi benang mempengaruhi kualitas perakitan dan produksi hilir.
Tujuannya adalah untuk membuat perubahan alat dan penyesuaian proses dapat diukur daripada mengandalkan trial and error yang berulang-ulang.
Bagaimana Standar DIN Mendukung Pemilihan Alat
Standar DIN memberikan referensi yang ditetapkan untuk persyaratan dimensi dan teknis dalam permesinan industri. Untuk operasi threading, spesifikasi yang berlaku mendefinisikan persyaratan seperti diameter thread, pitch, dan toleransi.
Memilih keran standar DIN hanyalah salah satu bagian dari keputusan. Geometri keran juga harus sesuai dengan material, konfigurasi lubang, dan proses pemesinan.
Keran Seruling Spiral DIN Tanpa Lapisanrelevan untuk aplikasi di mana geometri seruling spiral dan karakteristik pemotongan pahat memenuhi persyaratan ulir yang ditentukan. Nilai ekonomisnya dapat dinilai melalui catatan masa pakai alat, hasil inspeksi, dan penghitungan biaya per lubang.
Perkakas Presisi dalam Manufaktur Modern
Wilson, terkait dengan Taizhou Hongyi Precision Tools Co., Ltd., memiliki lebih dari 20 tahun pengalaman di bidang alat presisi. Rangkaian produknya meliputi keran mesin, keran seruling spiral, keran linting, keran tangan, dan keran DIN untuk manufaktur otomotif, aplikasi dirgantara, produksi cetakan, peralatan elektronik, peralatan energi baru, dan pemrosesan logam.
Aplikasi ini menunjukkan pentingnya mencocokkan desain alat dengan persyaratan produksi. Geometri pahat dan presisi manufaktur memengaruhi kinerja pemotongan, sedangkan kondisi pemesinan menentukan konsistensi benang akhir.
Intinya: Ukur Biaya Per Benang Jadi
Mengurangi biaya perkakas memerlukan lebih dari sekadar memilih keran dengan harga terendah. Perbandingan yang paling berguna mengukur biaya produksi benang yang dapat diterima, termasuk konsumsi alat, waktu henti, pengerjaan ulang, dan komponen yang ditolak.
Keran Seruling Spiral DIN Tanpa Lapisan memberikan opsi untuk aplikasi pemesinan yang disesuaikan dengan geometri dan karakteristik pemotongannya. Efektivitas biayanya paling baik dinilai melalui data produksi aktual dibandingkan status pelapisannya saja.
Untuk pemesinan presisi, pengendalian biaya yang efektif menggabungkan pemilihan pahat yang tepat, persiapan lubang yang benar, kondisi pemotongan standar, dan inspeksi yang konsisten. Mengukur biaya per lubang berulir yang dapat diterima memberikan dasar praktis untuk meningkatkan keputusan perkakas dan efisiensi produksi.
Sebelumnya :
-
Berita Terkait
- Keran Seruling Spiral DIN Tanpa Lapisan dan Pergeseran Menuju Pemesinan Fleksibel
- Mengapa Keran Seruling Spiral DIN Tanpa Lapisan Menarik Perhatian dalam Pemesinan CNC
- Apa yang Membuat Keran Seruling Spiral DIN Tanpa Lapisan Menjadi Pilihan Praktis untuk Pemasangan Benang Presisi?
- Bagaimana Sebuah Toko Mesin Mengurangi Penolakan Threading sebesar 60%—Setelah Beralih ke Keran Flute Lurus DIN untuk Pengoperasian Lubang Butanya?
- Mengapa DIN Extended Spiral Point Taps Penting untuk Threading Berkinerja Tinggi?
- Mengapa Keran Seruling Spiral ISO Dengan Lapisan Penting untuk Pemasangan Benang Presisi Tinggi?
Tinggalkan aku pesan