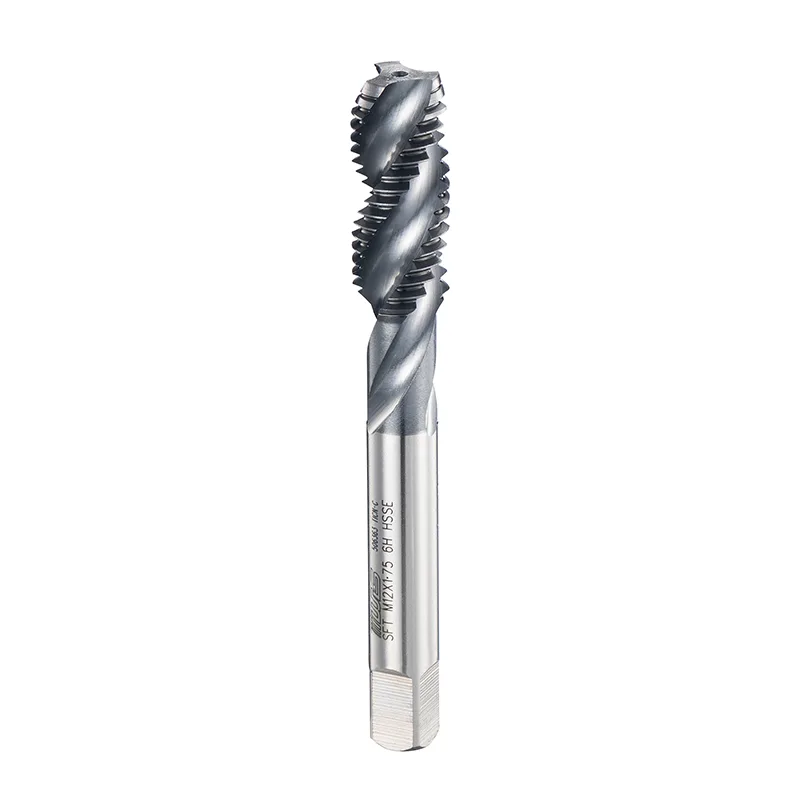
Keran Seruling Spiral DIN Tanpa Lapisan dan Pergeseran Menuju Pemesinan Fleksibel
Pemesinan yang fleksibel mengubah cara bengkel mengelola berbagai material, spesifikasi benang, dan volume produksi. Ketika operasi CNC menjadi lebih bervariasi,Keran Seruling Spiral DIN Tanpa Lapisanmewakili satu opsi dalam peralihan yang lebih luas menuju perkakas khusus aplikasi dan proses produksi yang lebih mudah beradaptasi.
Perubahan ini didorong oleh tantangan praktis: satu jalur pemesinan mungkin perlu memproses beberapa desain komponen dalam satu shift, dengan tetap menjaga akurasi ulir dan membatasi waktu penyetelan. Daripada mengandalkan satu konfigurasi alat untuk setiap operasi, tim produksi lebih memperhatikan geometri tap, material benda kerja, kedalaman lubang, dan kondisi pemotongan.
Mengapa Pemesinan Fleksibel Menjadi Lebih Penting
Produksi tradisional sering kali berfokus pada komponen identik dalam jangka panjang. Sebaliknya, pemesinan yang fleksibel memungkinkan peralatan dan proses mengakomodasi perubahan geometri komponen, material, atau volume pesanan dengan lebih sedikit gangguan.
Pendekatan ini relevan dengan komponen otomotif, peralatan elektronik, cetakan, suku cadang yang berhubungan dengan ruang angkasa, dan mesin energi baru. Aplikasi ini mungkin melibatkan ukuran benang, sifat material, dan persyaratan toleransi yang berbeda, bahkan ketika diproses pada peralatan CNC serupa.
Diskusi industri mengenai pengembangan CNC pada tahun 2026 semakin menekankan otomatisasi, data produksi yang terhubung, dan perencanaan proses yang lebih responsif. Perkembangan ini menjadikan kemampuan pengulangan menjadi sangat penting: suatu proses harus tetap terkendali bahkan ketika persyaratan produksi berubah.
Penguliran memerlukan perhatian khusus karena ulir internal sulit diperbaiki setelah komponen mencapai tahap pemesinan akhir. Benang yang rusak dapat menyebabkan pemeriksaan tambahan, pengerjaan ulang, atau komponen terkelupas. Oleh karena itu, produksi yang fleksibel tidak hanya memerlukan peralatan yang dapat disesuaikan tetapi juga metode yang jelas dalam memilih dan memverifikasi alat pemotong.
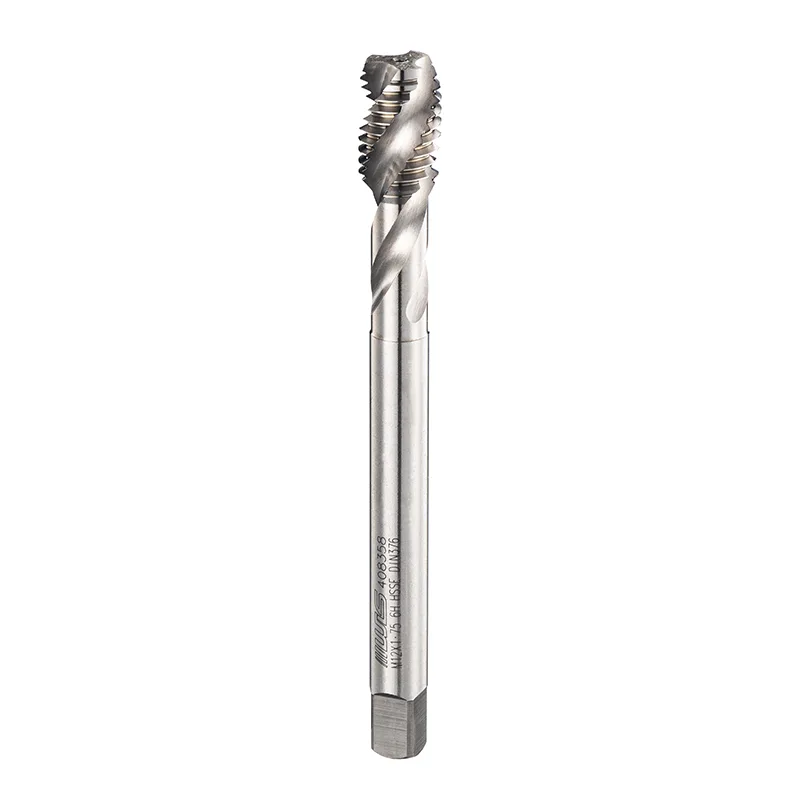
Peranan Geometri Seruling Spiral
Geometri ketukan memengaruhi cara alat memotong material dan mengelola chip yang dihasilkan. Keran seruling spiral memiliki alur heliks yang dapat membantu mengarahkan chip keluar dari lubang saat mengetuk.
Karakteristik ini membuatnya relevan untuk banyak operasi lubang buta, dimana chip tidak dapat keluar melalui sisi berlawanan dari benda kerja. Jika serpihan menumpuk di dekat tepi tajam, resistansi dapat meningkat dan benang jadi menjadi tidak konsisten.
Namun, evakuasi chip tidak hanya bergantung pada bentuk seruling. Sudut heliks, ruang seruling, geometri mutakhir, material benda kerja, pelumasan, dan parameter pemesinan semuanya memengaruhi kinerja.
Misalnya, lubang buta dalam pada material yang menghasilkan serpihan panjang menghadirkan tantangan yang berbeda dengan lubang dangkal pada material yang pecah menjadi serpihan pendek. Pemilihan alat harus mencerminkan perbedaan-perbedaan ini dibandingkan memperlakukan semua operasi penyadapan sebagai hal yang dapat dipertukarkan.
Mengapa Persiapan Lubang Masih Penting
Bahkan ketukan yang sesuai tidak dapat mengkompensasi setiap kesalahan pemesinan hulu. Lubang pilot yang berukuran terlalu kecil akan meningkatkan jumlah material yang harus dibuang, sehingga berpotensi meningkatkan torsi pemotongan. Lubang yang terlalu besar dapat mengurangi pengikatan ulir, sedangkan kedalaman lubang yang tidak memadai dapat menyebabkan keran keluar dari bawah sebelum ulir yang diperlukan selesai.
Sebelum mengganti keran, tim pemesinan harus memverifikasi diameter pengeboran, kedalaman lubang, kesejajaran, spesifikasi ulir, dan sinkronisasi mesin. Pemeriksaan ini membantu membedakan masalah terkait alat dengan masalah yang berasal dari tempat lain dalam proses tersebut.
Dimana Keran Tanpa Pelapis Sesuai dengan Produksi Fleksibel
Pelapisan alat dapat meningkatkan kinerja dalam kondisi tertentu, termasuk aplikasi yang memerlukan gesekan, panas, atau keausan. Namun, perkakas berlapis tidak secara otomatis menjadi pilihan terbaik untuk setiap tugas pemesinan.
Keran tanpa lapisan mungkin cocok jika substrat, geometri pemotongan, dan kondisi pengoperasiannya sesuai dengan aplikasi. Kesesuaiannya harus dinilai melalui material yang sedang dikerjakan, kualitas benang yang dibutuhkan, kecepatan potong, pelumasan, dan umur pahat yang diharapkan.
Keran Seruling Spiral DIN Tanpa Lapisanoleh karena itu harus dievaluasi sebagai opsi khusus aplikasi, bukan sebagai pengganti universal untuk keran berlapis. Tidak adanya lapisan saja tidak menghasilkan biaya per lubang jadi yang lebih rendah, umur pahat yang lebih lama, atau kualitas benang yang lebih baik. Hasil tersebut memerlukan bukti dari lingkungan produksi sebenarnya.
Untuk pemesinan yang fleksibel, pertanyaan yang lebih berguna adalah apakah tap yang dipilih dapat memenuhi persyaratan operasi tertentu tanpa menimbulkan variasi proses yang tidak perlu.
Membandingkan Pertimbangan Threading Umum
| Faktor Produksi | Apa yang Perlu Dievaluasi | Mengapa Itu Penting |
|---|---|---|
| Bahan benda kerja | Kekerasan, kemampuan mesin, pembentukan chip | Mempengaruhi ketahanan terhadap pemotongan dan keausan |
| Jenis lubang | Lubang buta atau lubang tembus | Menentukan persyaratan evakuasi chip |
| Spesifikasi benang | Diameter, nada, toleransi, kedalaman | Menetapkan persyaratan dimensi |
| Ketuk geometri | Desain seruling, sudut heliks, tepi tajam | Mempengaruhi pergerakan chip dan perilaku pemotongan |
| Perawatan permukaan | Desain dilapisi atau tidak dilapisi | Harus sesuai dengan kondisi pengoperasian |
| pengaturan CNC | Penyelarasan, sinkronisasi, kekakuan | Mendukung pembentukan thread berulang |
| Inspeksi | Pengukur ulir dan pemeriksaan dimensi | Mengonfirmasi kepatuhan terhadap spesifikasi |
Perbandingan ini menunjukkan mengapa pemilihan alat paling baik ditangani sebagai bagian dari perencanaan proses. Perubahan pada satu variabel dapat mempengaruhi beberapa variabel lainnya, dan perbaikan pada satu area tidak secara otomatis menyelesaikan setiap masalah pemesinan.
Keberagaman Material Memerlukan Keputusan yang Berbeda
Pemesinan fleksibel sering kali melibatkan beberapa jenis logam, yang masing-masing memiliki karakteristik pemotongannya sendiri.
Baja karbon mungkin memerlukan perhatian pada beban pemotongan dan kontrol chip. Baja tahan karat dapat menimbulkan resistensi yang lebih besar dan dapat mengeras dalam kondisi yang tidak sesuai. Paduan aluminium dapat menimbulkan masalah terkait adhesi material dan pembentukan serpihan, sedangkan besi tuang biasanya menghasilkan pola serpihan yang berbeda.
Perbedaan ini mempengaruhi pilihan geometri keran, parameter pemotongan, dan strategi pelumasan. Penyetelan yang bekerja secara konsisten pada satu material mungkin memerlukan penyesuaian saat benda kerja berubah.
Oleh karena itu, catatan produksi berguna. Mencatat jenis pahat, material benda kerja, kondisi pemotongan, masa pakai pahat, dan hasil inspeksi memungkinkan tim pemesinan membandingkan kinerja antar pekerjaan. Hal ini juga mengurangi ketergantungan pada penyesuaian informal ketika komponen serupa kembali berproduksi.
Perkakas Fleksibel dan Standardisasi Proses
Fleksibilitas bukan berarti mengubah alat dan parameter tanpa batas. Dalam praktiknya, produksi yang dapat disesuaikan akan bekerja paling baik bila perubahan didukung oleh standar yang jelas.
Sebuah bengkel dapat menetapkan konfigurasi alat yang disetujui untuk kelompok material umum, mendokumentasikan kondisi penyadapan yang sesuai, dan menentukan interval inspeksi untuk benang kritis. Saat suku cadang baru memasuki produksi, teknisi dapat menggunakan catatan tersebut sebagai titik awal sebelum memvalidasi penyiapan.
Peralatan CNC otomatis dapat lebih mendukung konsistensi melalui siklus penyadapan yang tersinkronisasi, pemantauan masa pakai alat, dan program pemesinan yang terdokumentasi. Fitur-fitur ini tidak menghilangkan kebutuhan akan penilaian operator, namun dapat membuat masalah lebih mudah diidentifikasi dan direproduksi.
Evaluasi yang bermanfaat harus mempertimbangkan lebih dari sekadar harga pembelian suatu alat. Langkah-langkah yang relevan mencakup konsumsi alat, penghentian mesin, komponen yang ditolak, waktu pengerjaan ulang, dan hasil inspeksi. Membandingkan faktor-faktor ini di seluruh proses produksi memberikan gambaran yang lebih jelas tentang kinerja proses.
Apa yang Harus Diperiksa Sebelum Memilih Keran Seruling Spiral DIN
Sebelum memperkenalkan keran baru ke dalam proses pemesinan yang fleksibel, tim produksi dapat mengikuti urutan praktis:
- Konfirmasikan persyaratan utas. Verifikasi standar benang, pitch, toleransi, dan kedalaman yang diperlukan.
- Periksa benda kerja. Identifikasi material dan pertimbangkan kekerasan dan perilaku pembentukan chipnya.
- Tinjau geometri lubang. Tentukan apakah operasi tersebut melibatkan lubang buta atau lubang tembus dan konfirmasikan dimensi lubang pilot.
- Cocokkan alat dengan pengoperasiannya. Evaluasi geometri seruling, substrat, status pelapisan, dan panduan aplikasi pabrikan.
- Validasi parameter pemesinan. Periksa kecepatan, sinkronisasi pengumpanan, pelumasan, dan kekakuan mesin.
- Periksa komponen uji coba. Gunakan pengukur dan pemeriksaan dimensi yang sesuai sebelum melakukan standarisasi proses.
- Lacak hasil produksi. Tinjau keausan pahat, kualitas ulir, gangguan siklus, dan tingkat penolakan selama pengoperasian berulang.
Pendekatan ini membantu mencegah kesalahan umum: mengaitkan setiap cacat ulir dengan pahat padahal penyebab sebenarnya mungkin adalah diameter lubang yang salah, kondisi pemotongan yang tidak sesuai, atau kesejajaran yang buruk.
Pengembangan Alat Presisi dan Pengalaman Aplikasi
Wilson adalah merek yang terkait dengan Taizhou Hongyi Precision Tools Co., Ltd., yang memiliki pengalaman lebih dari 20 tahun di bidang perkakas presisi dan mengembangkan produk untuk aplikasi pemotongan dan pengukuran benang. Jangkauannya mencakup keran mesin, keran seruling spiral, keran bergulir, keran tangan, dan keran DIN.
Informasi perusahaan juga menjelaskan kemampuan produksi dan inspeksi untuk alat pemotong benang presisi, serta aplikasi dalam manufaktur otomotif, ruang angkasa, peralatan energi baru, produksi cetakan, peralatan elektronik, dan pemrosesan logam.
Konteks industri ini mencerminkan prinsip yang lebih luas dalam pemesinan presisi: hasil yang konsisten bergantung pada interaksi antara desain alat, peralatan produksi, proses manufaktur, dan inspeksi. Tidak ada satu pun fitur produk yang dapat menggantikan kebutuhan untuk memvalidasi seluruh operasi.
Pemesinan Fleksibel Bergantung pada Proses yang Benar, Bukan Satu Alat Universal
Peralihan ke arah pemesinan fleksibel mendorong bengkel untuk mengevaluasi perkakas sesuai dengan kebutuhan produksi aktual. Material, geometri lubang, dan spesifikasi ulir yang berbeda memerlukan kombinasi desain pahat dan kondisi pemesinan yang berbeda.
Keran Seruling Spiral DIN Tanpa Lapisanmungkin sesuai dengan aplikasi threading tertentu ketika geometri dan karakteristik materialnya selaras dengan tugas. Nilainya harus ditentukan melalui validasi proses, bukan asumsi status pelapisan saja.
Pada akhirnya, produksi yang fleksibel bergantung pada pemilihan alat yang tepat, prosedur pengaturan yang terstandarisasi, dan inspeksi yang konsisten. Portofolio perkakas presisi Wilson, termasuk rangkaian penyadapan DIN, menggambarkan beragam opsi perkakas yang digunakan di seluruh operasi pemesinan modern. Pelajaran utamanya tetap jelas: kemampuan beradaptasi berasal dari mencocokkan alat dengan pekerjaan dan memverifikasi hasilnya dalam kondisi produksi nyata.
Sebelumnya :
-
Berita Terkait
- Mengapa Keran Seruling Spiral DIN Tanpa Lapisan Menarik Perhatian dalam Pemesinan CNC
- Apa yang Membuat Keran Seruling Spiral DIN Tanpa Lapisan Menjadi Pilihan Praktis untuk Pemasangan Benang Presisi?
- Bagaimana Sebuah Toko Mesin Mengurangi Penolakan Threading sebesar 60%—Setelah Beralih ke Keran Flute Lurus DIN untuk Pengoperasian Lubang Butanya?
- Mengapa DIN Extended Spiral Point Taps Penting untuk Threading Berkinerja Tinggi?
- Mengapa Keran Seruling Spiral ISO Dengan Lapisan Penting untuk Pemasangan Benang Presisi Tinggi?
- Bagaimana ISO Extended Spiral Flute Taps Dapat Meningkatkan Kinerja Pemesinan Presisi?
Tinggalkan aku pesan